工厂建筑用金属桁架的弧焊技术与建筑用金属配件应用指南
一、引言
在现代工业厂房建设中,金属桁架作为主要的承重结构形式,广泛应用于大跨度屋盖、吊车梁支撑体系及平台框架等部位。弧焊作为金属桁架制造与安装的核心连接工艺,其质量直接关系到建筑结构的安全性与耐久性。与此建筑用金属配件(如节点板、连接螺栓、支座、檩托等)与桁架弧焊质量协同配合,共同构成完整的受力体系。本文围绕工厂建筑金属桁架的弧焊工艺要点及配套金属配件的选用要求展开分析,为工程实践提供参考。
二、金属桁架弧焊的工艺特点与要求
2.1 焊接方法选择
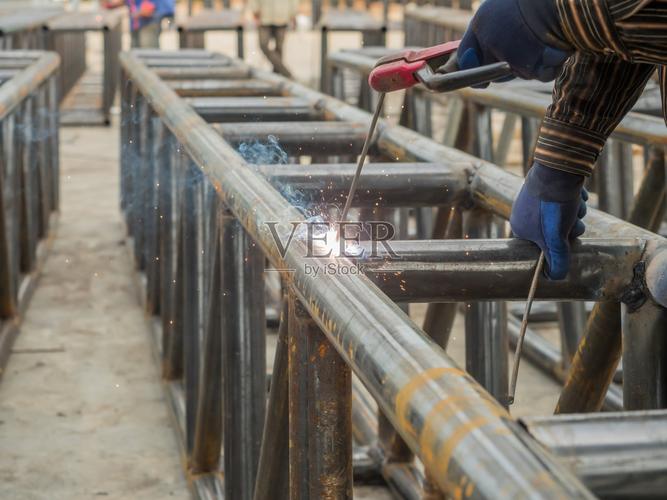
工厂建筑金属桁架常用的弧焊方法包括手工电弧焊(SMAW)、熔化极气体保护焊(GMAW/MAG)和埋弧焊(SAW)。对于管桁架相贯节点,宜采用CO₂气体保护焊以保证熔深和成形;对于H型钢桁架的长直焊缝,埋弧焊效率高、质量稳定;现场安装焊缝则多用手工电弧焊或药芯焊丝气保焊,以适应全位置焊接需求。
2.2 焊接材料匹配
焊条、焊丝及保护气体的选用应与母材强度级别匹配。Q235钢桁架一般选用E43系列焊条或ER50-6焊丝;Q355钢桁架选用E50系列焊条或相应强度焊丝。对于承受动荷载的吊车桁架,应优先选用低氢型焊材,并严格执行烘干与保温制度。
2.3 焊接工艺参数控制
弧焊工艺参数包括焊接电流、电弧电压、焊接速度、线能量及层间温度等。桁架节点区域约束度大,应控制线能量在合理范围(一般不超过35 kJ/cm),避免热影响区脆化;厚板节点需预热(预热温度100~150℃),层间温度不宜超过230℃,焊后视板厚采取保温缓冷措施。
2.4 焊接变形控制
桁架杆件细长、节点集中,焊接变形控制尤为关键。应采取对称施焊、分段退焊、多层多道焊及反变形措施;对于大跨度桁架,宜在胎架上进行预拼装焊接,焊后对关键尺寸进行复测矫正,必要时采用机械矫正或局部火焰矫正。
三、弧焊质量检验与缺陷防治
桁架弧焊质量检验应执行《钢结构焊接规范》GB 50661的相关规定。外观检验重点检查咬边、气孔、焊瘤及飞溅清理情况;内部质量按设计要求采用超声波或射线检测,一级焊缝100% UT检测。常见缺陷包括:
- 未熔合与未焊透:多因坡口角度不足、电流偏小或运条不当引起,应优化坡口设计与焊接参数;
- 气孔:源于焊材受潮、保护气体不纯或风速过大,需加强焊材管理并设置防风措施;
- 层状撕裂:厚板节点在强约束下易发生,应选用Z向性能钢板并控制焊接顺序;
- 热裂纹:与硫、磷偏析有关,应控制母材及焊材杂质含量,采用多层多道焊分散应力。
四、建筑用金属配件的配套应用
4.1 节点连接配件
桁架节点板、连接板及加劲肋是弧焊的主要承载配件。节点板厚度应按受力计算确定,并与杆件等强匹配;节点板与弦杆的角焊缝应连续施焊,焊脚尺寸不小于较薄板厚的0.7倍且不小于6 mm。铸造节点或锻件节点在组焊前应确认材质证书与无损检测报告。
4.2 支座与连接件
桁架支座(平板支座、铰接支座、滑动支座)与预埋件的焊接连接应保证传力可靠。支座钢板与桁架端节点的焊接宜采用全熔透坡口焊,焊缝质量等级不低于二级。高强度螺栓连接部位,焊接与螺栓孔应错开布置,避免热影响区降低螺栓预拉力。
4.3 檩条与围护配件
檩托、隅撑连接件、系杆连接板等次要配件,弧焊时可适当降低质量等级要求。
五、
工厂建筑金属桁架的弧焊是一项集材料、工艺、检验于一体的系统工程。工程实践中应做到:焊前认真审核焊接工艺评定(PQR)并编制焊接作业指导书(WPS);焊中严格控制工艺参数与焊接顺序;焊后规范开展外观与无损检测,并建立完整的质量追溯档案。只有将桁架弧焊工艺与建筑用金属配件的选用、加工和安装统筹管理,才能确保工业厂房钢结构体系的安全可靠与经济合理。
如若转载,请注明出处:http://www.sxgxcf.com/product/23.html
更新时间:2026-11-01 05:36:36